宁波电机转子销钉自动压装非标自动化技术改造指南
一、行业背景与改造必要性
宁波作为长三角重要的电机制造基地,中小型电机、微特电机产量大,转子销钉压装是典型劳动密集型工序。传统人工压装存在销钉漏装、压装深度不一致、转子磕碰伤、节拍波动大等问题,直接影响电机动平衡与运行可靠性。开展非标自动化技术改造,是提升一致性、降低人工依赖、响应客户审厂要求的有效路径。
二、改造目标设定
改造前应明确量化指标:节拍(如≤8秒/件)、压装力重复精度(±3%以内)、压装深度一致性(±0.05mm)、漏装/错装检出率100%、一次合格率≥99.5%、换型时间≤10分钟。目标需结合产能规划与投资回收期(通常建议12—18个月)综合确定。
三、核心工艺方案
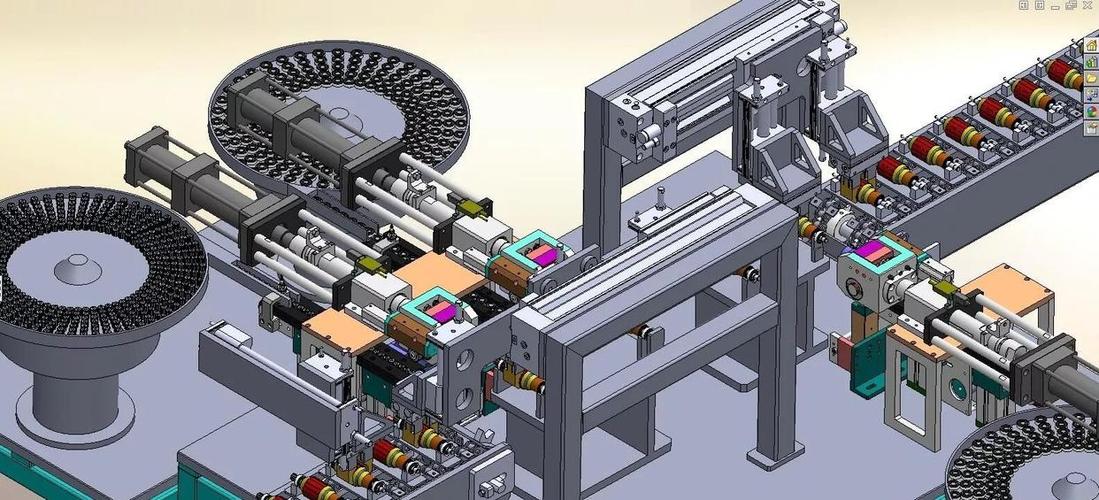
- 上料与定位:转子可采用料仓、托盘或输送线供料,配合V型块+端面基准定位,确保销钉孔轴线与压头同轴。多规格转子建议采用快换工装,定位销与二维码绑定配方。
- 销钉供给:销钉经振动盘或回转料仓排序,加装缺料检测、防反检测(导套+光纤/视觉),压缩空气吹送或机械手取放,避免卡料与混料。
- 压装执行:优先选用伺服电缸压装,实时采集力—位移曲线,设定窗口判定压装到位、压偏、孔位偏移等异常;液压/气液增压仅适用于低节拍、大吨位场景。
- 过程检测:配置位移传感器、压力传感器,必要时增加视觉复检销钉数量与高度;NG品自动剔除并记录追溯信息。
四、非标设备结构要点
机架建议采用铝型材+钣金围罩,预留取放与维护空间;压装主轴需具备导向与防转结构;工装定位面应耐磨处理;安全上配置光栅、安全门锁与双手启动;电气采用PLC+触摸屏,伺服压装数据可导出CSV,便于品质分析。
五、宁波本地技术服务实施路径
- 需求诊断:邀请本地非标集成商进厂进行工艺测绘,输出URS(用户需求说明书)与节拍平衡分析。
- 方案评审:确认供料方式、压装曲线判定逻辑、换型机制、验收标准,签订技术协议。
- 制造与调试:优先选择具备伺服压装与视觉集成经验的宁波本地服务商,便于样件试压与快速迭代。
- 验收与培训:按空载、小批量、连续8小时稳定性三阶段验收,编制点检表与参数备份。
- 售后保障:明确响应时间(如4小时到场、24小时备件)、年度保养与程序升级服务。
六、常见风险与规避
避免过度追求全自动而忽视来料一致性;销钉来料公差与孔位偏差需先做CPK评估;压装曲线阈值应以工艺试验定标,不可照搬样机;换型防错建议采用配方+物理防呆双保险;土建与气源容量须提前核算。
七、
宁波电机转子销钉压装非标自动化改造,宜以“工艺定标准、伺服保一致、数据留追溯、本地强服务”为原则,分阶段推进,方能实现投资可控、见效可期的技改目标。
如若转载,请注明出处:http://www.weitangkj.com/product/39.html
更新时间:2026-10-24 20:39:45